Ультразвуковая сварка или обжимка: что выбрать для соединения жил
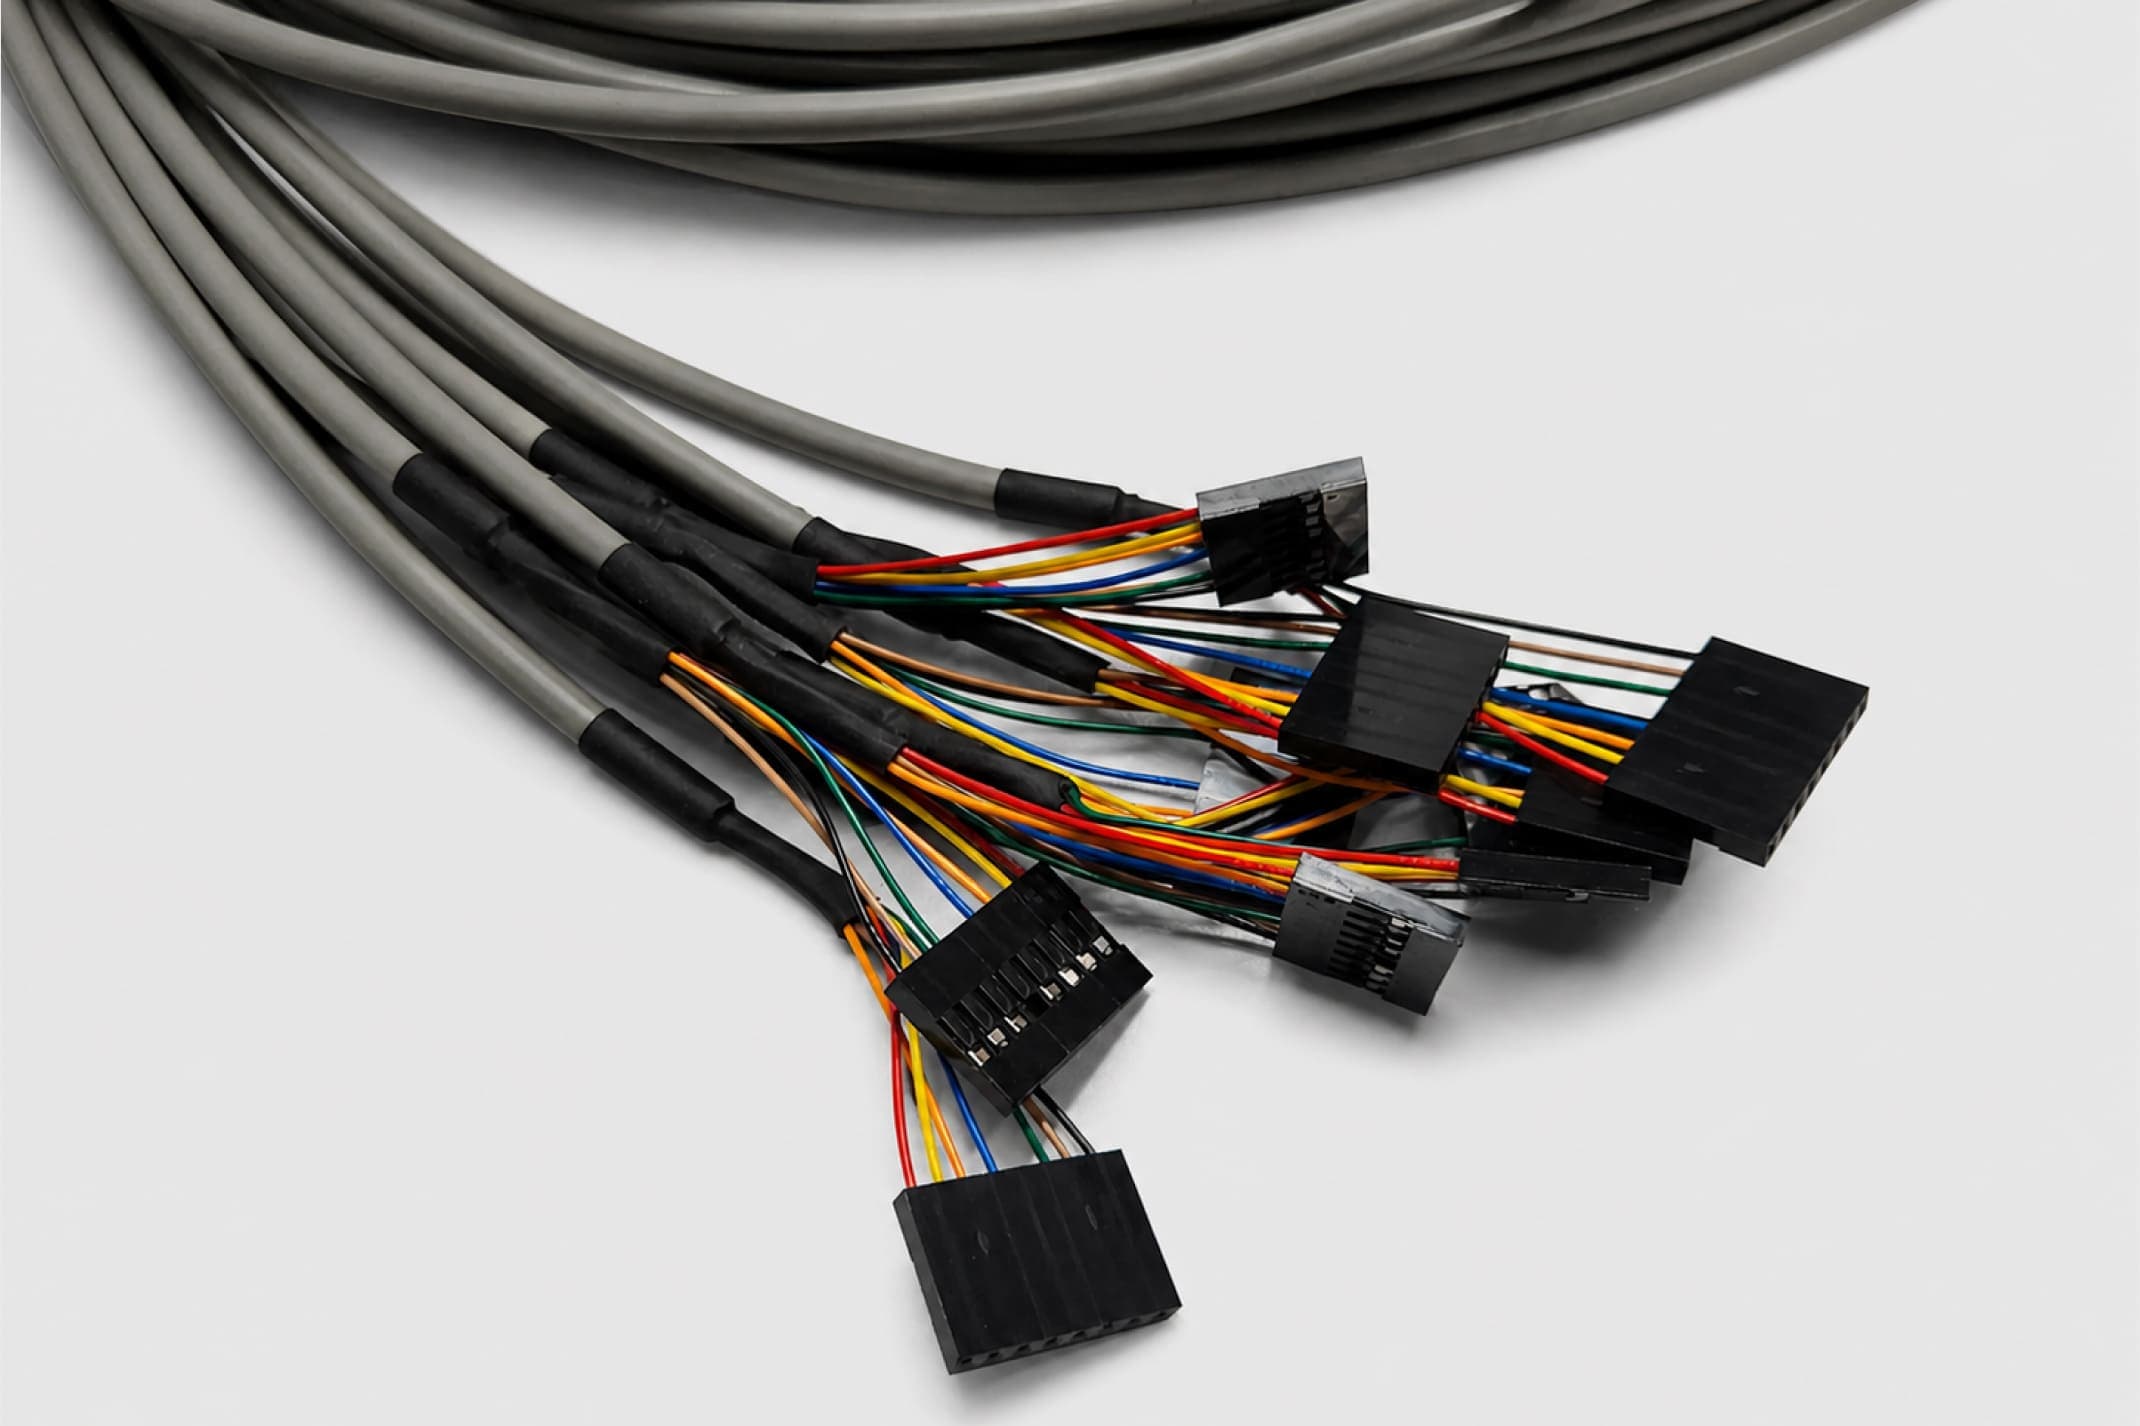
Когда в жгуте нужно соединить несколько проводов между собой, есть два основных пути: опрессовать их общей гильзой или сварить ультразвуком. Выбор влияет на сопротивление узла, на стойкость к вибрации и на стоимость партии — и решается он не «что современнее», а условиями конкретного заказа.
Как работает ультразвуковая сварка металлов
Жилы зажимают между сонотродом и наковальней и подают ультразвуковые колебания. Трение на границе разрушает оксидные плёнки и приводит металл в контакт на уровне зёрен — соединение образуется в твёрдой фазе, без расплавления.
Это принципиальное отличие от пайки и контактной сварки. Нагрев материала в зоне соединения остаётся ниже 30 % от температуры плавления, поэтому металл жилы не переходит в хрупкое состояние в переходной зоне — именно там обычно и ломаются проводники после вибрации.
Где ультразвуковая сварка выигрывает
- Сопротивление перехода. Сварное соединение даёт очень низкое сопротивление — в узле меньше потерь и меньше локальный нагрев.
- Отсутствие охрупчивания. Жила не отпускается и не становится ломкой на границе соединения.
- Скорость. Сварка одного соединения занимает менее секунды.
- Разнородные металлы. Ультразвук снимает окисел перед соединением, что позволяет сваривать разные металлы — задача, плохо решаемая пайкой.
- Гибкость по типоразмерам. Один аппарат с одной универсальной оснасткой закрывает широкий диапазон сечений соединения.
- Контроль процесса. Оборудование пишет параметры каждого соединения, что даёт прослеживаемость по партии.
Отсюда и отраслевая практика: в автомобильных жгутах ультразвуковая сварка вытеснила механическую опрессовку и контактную сварку ещё с начала 1980-х годов.
Когда обжимка остаётся выгоднее
Ультразвуковая сварка требует оборудования и наладки под каждое соединение. При малой серии или при часто меняющейся конструкции затраты на подготовку не окупаются — суммарный результат по стоимости и срокам оказывается лучше у обжимки.
Кроме того, сварное соединение неразъёмно и неремонтопригодно: переделать его в поле нельзя. Там, где предполагается ремонт или перекоммутация на месте эксплуатации, это существенный аргумент.
Как выбирать
Практический ориентир — сочетание трёх условий:
- Серийность. Крупная стабильная серия — в пользу сварки; малая или часто пересматриваемая конструкция — в пользу обжимки.
- Условия работы. Постоянная вибрация и термоциклирование — довод за сварку из-за отсутствия хрупкой зоны.
- Токовая нагрузка. Чем выше ток, тем заметнее выигрыш от низкого сопротивления сварного узла.
Как это устроено у нас
ООО «ЗЭП «ФРАКСИС» выполняет и опрессовку, и ультразвуковую сварку. Способ соединения подбирается под тираж, условия эксплуатации и требования по ремонтопригодности — и фиксируется в техническом задании до запуска партии.